
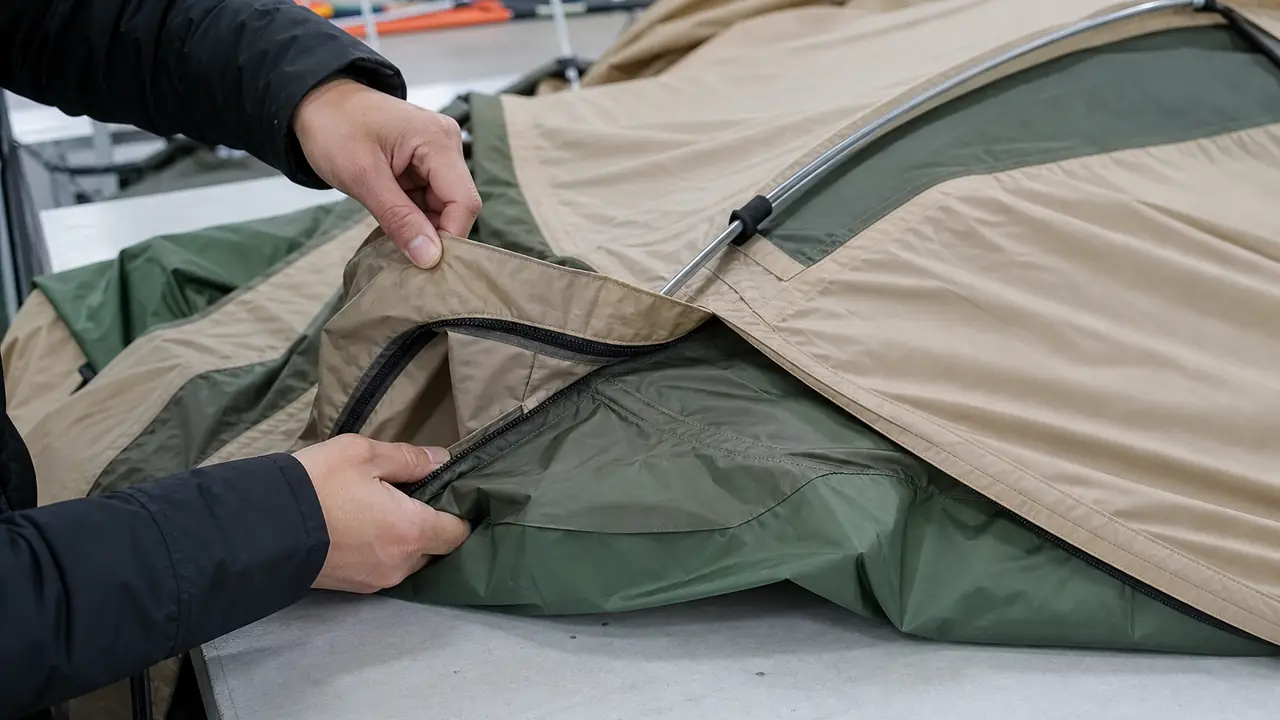
Empezar por los fallos, no por la lista
La mayoría de las devoluciones de tiendas se remontan a una lista corta de fallos: costuras que dejan entrar el agua, varillas que se rompen, cremalleras que se abren o se atascan, moho por tiendas embaladas húmedas, decoloración UV, óxido en las estructuras de carpa e impresión que se decolora o se despega en las carpas personalizadas. Un plan de calidad útil parte de esa lista y coloca un punto de control donde empieza cada fallo. Una lista genérica larga que lo inspecciona todo por igual tiende a pasar por alto las pocas cosas que importan en una línea concreta.
Pitchmere es una oficina de abastecimiento. La fábrica asociada aplica su propio sistema de calidad; la oficina fija los puntos de control de su pedido, los comprueba frente a la referencia y registra los resultados, para que usted pueda ver qué se comprobó y qué se encontró.
Fallos y dónde se detectan
| Fallo | Dónde empieza | Punto de control |
|---|---|---|
| Filtraciones por las costuras | Costuras sin sellar o mal selladas, ancho de cinta o temperatura incorrectos | Control de sellado en la primera pieza, prueba de pulverización de agua en paneles muestreados |
| Varillas rotas | Aleación o diámetro incorrectos, mal ajuste de los casquillos, fibra de vidrio sobrecargada | Registros de material de las varillas, controles de longitud y ajuste, prueba de montaje |
| Fallos de cremallera | Cremallera o deslizador insuficientes, cremallera cosida bajo tensión | Tamaño y tipo de cremallera frente a la especificación, funcionamiento bajo la tensión de montaje |
| Moho | Tiendas embaladas húmedas tras los ensayos o almacenadas en ambiente húmedo | Control de secado antes del embalaje, condiciones de almacenamiento |
| Decoloración UV | Tejido o tinte no adecuados para la exposición al sol | Elección del tejido e informe de solidez del color cuando lo exija el comprador |
| Óxido en la estructura | Estructuras de acero sin recubrimiento suficiente, remaches y uniones sin recubrir | Control del recubrimiento en estructuras y tornillería, control de corrosión por muestreo si se especifica |
| Impresión decolorada o despegada | Incompatibilidad entre tinta y tejido, ajustes de sublimación incorrectos | Prueba de color, aprobación de la primera pieza impresa, controles de roce y solidez del color |
Los puntos de control son un criterio de trabajo declarado por defecto. Cada uno se confirma por pedido en el plan de inspección, porque una tienda de trekking y una carpa de fiesta no necesitan los mismos controles.
Ficha de especificación y muestra maestra
La calidad solo se puede medir frente a una referencia. La ficha de especificación fija tejidos, recubrimientos, varillas o estructura, dimensiones, sellado de costuras, cremalleras, accesorios, etiquetas y embalaje. La muestra maestra es la tienda física aprobada que corresponde a esa ficha, firmada por el comprador y precintada, con un ejemplar en la fábrica asociada y otro en la oficina. Cuando surge una duda durante la producción o en la inspección, la deciden la muestra maestra y la ficha de especificación. La nota sobre la muestra maestra explica cómo aprobarla, y la nota sobre la ficha de especificación muestra qué incluir.
Tres fases de controles
- Previa a la producción: los lotes de tejido, colores, cremalleras, varillas y el arte impreso se comprueban frente a la muestra maestra antes de empezar el corte.
- En línea: los paneles cortados, la costura, el sellado y el montaje de varillas se comprueban en las primeras piezas y de nuevo durante la tirada, como se describe en el proceso de producción.
- Final: una inspección del lote por muestreo antes del envío, con pruebas de montaje, mediciones, pruebas de pulverización de agua y controles de cartón, según se expone en ensayos e inspección.
Clases de defectos
Los defectos se clasifican como críticos, mayores o menores. Los defectos críticos son los que crean un riesgo para la seguridad o incumplen un requisito legal, como la falta de una etiqueta de advertencia en una tienda infantil de juego. Los defectos mayores hacen que la tienda falle en uso o no coincida con el anuncio: una filtración por una costura, una varilla rota, una pieza que falta, un tamaño equivocado. Los defectos menores afectan al aspecto sin afectar al uso. El criterio de trabajo por defecto de la oficina para el muestreo es ISO 2859-1 o ANSI/ASQ Z1.4 en el nivel de inspección general II, con AQL 2.5 para defectos mayores y 4.0 para menores, confirmado por pedido.
Cuando un lote no supera la inspección
Si un lote no supera el AQL acordado, la oficina comunica los hallazgos con fotos y el recuento de defectos, y la fábrica asociada clasifica y reprocesa el lote antes de una reinspección. Usted decide si acepta, reprocesa o rechaza; la oficina no libera en su nombre un lote que no ha superado la inspección. Los modos de fallo repetidos se incorporan a la ficha de especificación y a los puntos de control del siguiente pedido, y así el plan se afina con cada pedido. La nota sobre devoluciones muestra cómo se relaciona esto con los anuncios y el embalaje.
Para establecer un plan de calidad para su línea, envíe su ficha de especificación o un producto de referencia mediante el formulario de presupuesto.