
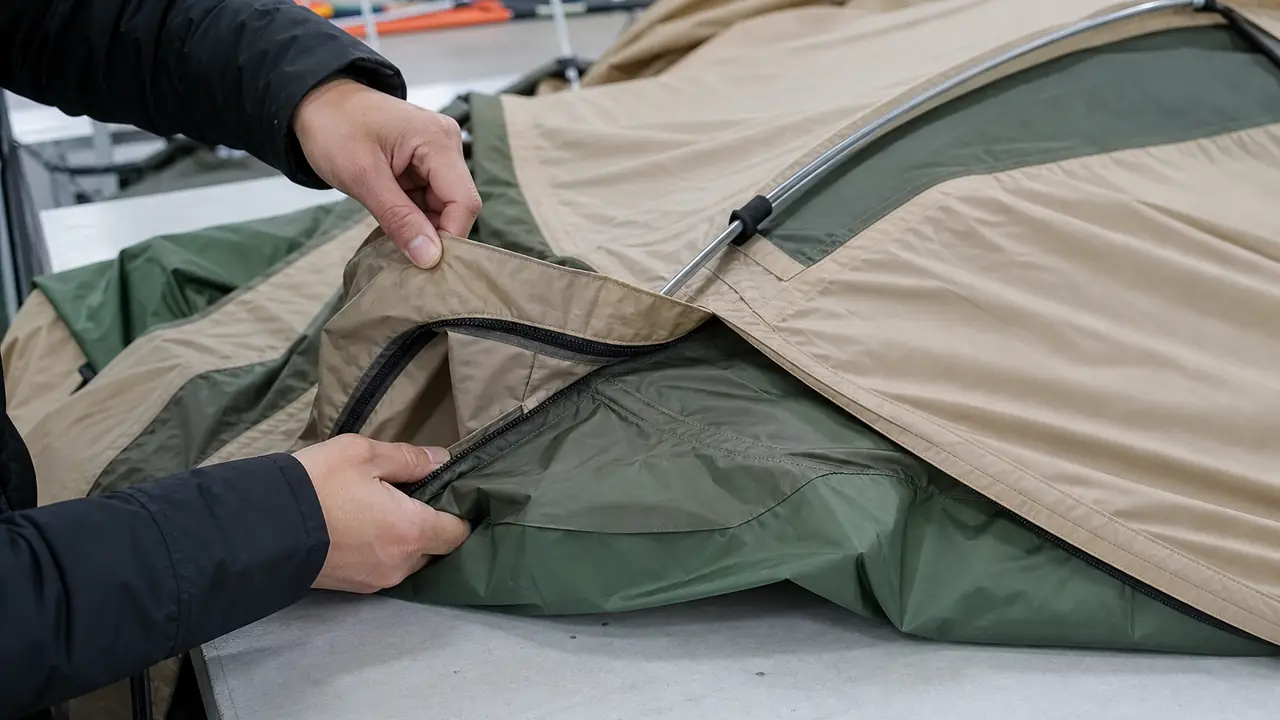
Comece pelas falhas, não pela lista de verificação
A maioria das devoluções de barracas remonta a uma lista curta de falhas: costuras que deixam entrar água, varetas que quebram, zíperes que abrem ou travam, mofo em barracas embaladas úmidas, desbotamento por UV, ferrugem nas estruturas de tenda e impressão que desbota ou descasca nas tendas personalizadas. Um plano de qualidade útil parte dessa lista e coloca um ponto de controle onde cada falha começa. Uma lista genérica e longa que inspeciona tudo da mesma forma tende a deixar escapar as poucas coisas que importam para uma determinada linha.
A Pitchmere é uma equipe de sourcing. A fábrica parceira opera o seu próprio sistema de qualidade; a equipe define os pontos de controle do seu pedido, verifica-os em relação à referência e registra os resultados, para que você veja o que foi verificado e o que foi encontrado.
Falhas e onde são detectadas
| Falha | Onde começa | Ponto de controle |
|---|---|---|
| Vazamentos nas costuras | Costuras sem selagem ou mal seladas, largura ou temperatura da fita incorretas | Verificação da selagem na primeira peça, verificação com jato de água em painéis amostrados |
| Varetas quebradas | Liga ou diâmetro errados, mau encaixe da ponteira, fibra de vidro sobrecarregada | Registros de material das varetas, verificações de comprimento e encaixe, teste de montagem |
| Falhas de zíper | Zíper ou cursor subdimensionado, zíper costurado sob tensão | Tamanho e tipo do zíper em relação à especificação, funcionamento sob a tensão de montagem |
| Mofo e bolor | Barracas embaladas úmidas após o teste ou guardadas em ambiente úmido | Verificação de secagem antes da embalagem, condições de armazenamento |
| Desbotamento por UV | Tecido ou corante inadequado à exposição solar | Escolha do tecido e laudo de solidez da cor quando o comprador o exige |
| Ferrugem da estrutura | Estruturas de aço sem revestimento adequado, rebites e juntas sem revestimento | Verificação do revestimento das estruturas e fixadores, verificação de corrosão por amostragem se especificada |
| Impressão que desbota ou descasca | Incompatibilidade entre tinta e tecido, regulagens de sublimação incorretas | Prova de cor, aprovação da impressão da primeira peça, verificações de fricção e solidez da cor |
Os pontos de controle são um padrão de trabalho declarado. Cada um é confirmado por pedido no plano de inspeção, porque uma barraca de trekking e uma tenda de festa não precisam das mesmas verificações.
Ficha técnica e amostra de referência
A qualidade só é mensurável em relação a uma referência. A ficha técnica fixa tecidos, revestimentos, varetas ou estrutura, dimensões, selagem das costuras, zíperes, acessórios, etiquetas e embalagem. A amostra de referência é a barraca física aprovada que corresponde à ficha, assinada pelo comprador e lacrada, com um exemplar na fábrica parceira e outro com a equipe. Quando surge uma dúvida durante a produção ou na inspeção, a amostra de referência e a ficha técnica decidem. A nota sobre a amostra de referência explica como aprová-la, e a nota sobre a ficha técnica mostra o que incluir.
Três etapas de controle
- Pré-produção: lotes de tecido, cores, zíperes, varetas e arte impressa são verificados em relação à amostra de referência antes do início do corte.
- Em linha: painéis cortados, costura, selagem e montagem das varetas são verificados nas primeiras peças e novamente durante a produção, conforme descrito em o processo de produção.
- Final: uma inspeção do lote por amostragem antes do embarque, com testes de montagem, medições, verificações com jato de água e verificações das caixas, conforme descrito em ensaios e inspeção.
Classes de defeitos
Os defeitos são classificados como críticos, maiores ou menores. Os defeitos críticos são os que criam um risco de segurança ou violam um requisito legal, como a falta de uma etiqueta de advertência numa barraca infantil. Os defeitos maiores fazem a barraca falhar em uso ou não corresponder ao anúncio: um vazamento na costura, uma vareta quebrada, uma peça faltando, um tamanho errado. Os defeitos menores afetam a aparência sem afetar o uso. O padrão de trabalho da equipe para a amostragem é a ISO 2859-1 ou ANSI/ASQ Z1.4 no nível geral de inspeção II, com AQL 2.5 para defeitos maiores e 4.0 para menores, confirmado por pedido.
Quando um lote é reprovado
Se um lote não cumprir o AQL acordado, a equipe relata as constatações com fotos e a contagem de defeitos, e a fábrica parceira separa e retrabalha o lote antes de uma nova inspeção. Você decide se aceita, retrabalha ou rejeita; a equipe não libera um lote reprovado em seu nome. Os modos de falha repetidos são registrados de volta na ficha técnica e nos pontos de controle do próximo pedido, e é assim que o plano fica mais preciso a cada pedido. A nota sobre devoluções mostra como isso se liga aos anúncios e à embalagem.
Para montar um plano de qualidade para a sua linha, envie a sua ficha técnica ou um produto de referência pelo formulário de cotação.