
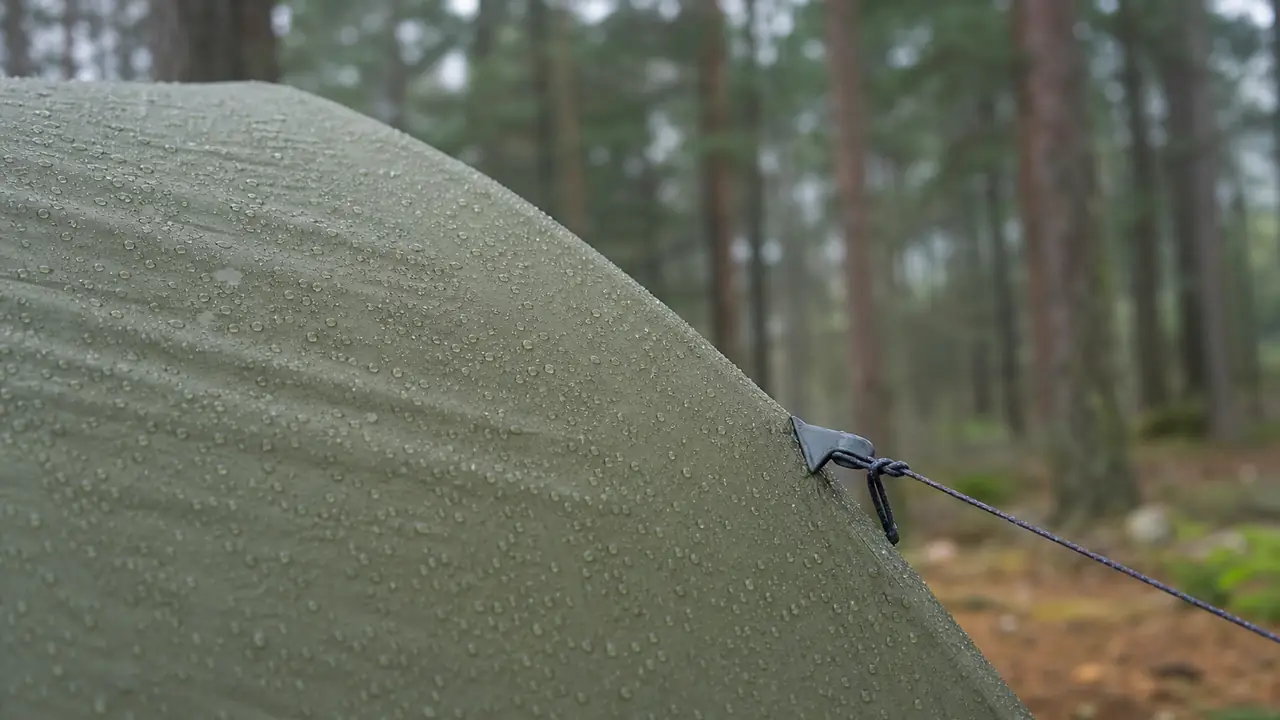
縫い目から漏れる理由
テントのフライは、コーティング生地を裁断して縫い合わせて作ります。針が貫通するたびにコーティングが破れ、糸そのものも毛細管現象で縫い目に水を伝えることがあります。雨とポールの張力がかかると縫い目はわずかに開き、穴が広がります。処理をしなければ、ISO 811で良好な結果を出した生地でも縫い線に沿って水が滴ります。耐水圧の数値が完成したテントについてほとんど何も語らないのはこのためです。耐水圧の解説をご覧ください。
穴をふさぐ処理は2つあります。PUコーティングのポリエステルでは、熱圧着シームテープが一般的です。一般的なテープが接着しないシリコン加工ナイロンでは、工場が液状シームシーラントを刷毛で塗ります。一部の軽量生地は外側がシリコン、内側がPUで、内側からテープを使えるようになっています。
熱圧着シームテープの貼り方
シームテープは細い帯状の素材で、通常はホットメルト接着層を持つポリウレタンフィルムであり、布の裏打ちが付くこともあります。熱風シームシーリング機が、テープと縫い目が2本の加圧ローラーの間を通る際に、接着剤へ熱風を吹き付けます。接着剤が生地のコーティングと縫い目の上に溶け込み、冷えて固まります。作業者は手で縫い目を送り、一定の速度でテープを縫い線の中央に保ちます。
結果を決める設定は3つあります。熱風の温度、ローラーの圧力、送り速度です。これらはコーティング、生地の重さ、テープに合っていなければなりません。温度が低すぎたり速すぎたりすると、テープは接着せず表面に乗っているだけになります。高すぎるとコーティングに膨れが出たり、テープの端が反り返ったりします。優れた提携工場は、生地とテープの組み合わせごとの設定をサンプル段階で記録し、量産でも同じ設定を再現します。
テープが必要な縫い目
すべての縫い目に同じ処理が必要なわけではなく、仕様書にはどの縫い目を対象とするかを記載すべきです。
- フライの縫い目:棟、パネルの接合部、窓や通気口まわりの縫い目を含め、雨にさらされるすべての縫い目。
- フロアの縫い目:バスタブ型フロアで、フロアが壁へ立ち上がる角の縫い目。溶着PEフロアには縫製したフロアの縫い目がありません。
- 取り付け部:ポールスリーブの端、ウェビングのループ、ガイアウトポイント、ポールクリップのタブなど、ステッチがフライを貫通する箇所。
- インナーテント:通常は透湿性があり、バスタブ型フロアを除いてテープ処理しません。
- タープテントの天幕:600Dポリエステルの天幕では、モデルによりバランスや屋根パネルの縫い目をテープ処理または溶着します。
シームテープの不良の起こり方
| 不良 | 見た目 | 主な原因 |
|---|---|---|
| 端の浮き | テープの端が生地からはがれる | 温度不足、圧力不足、コーティングの汚れ |
| テープの位置ずれ | テープの横に針穴が見える | 作業者の送りのぶれ、縫い代に対してテープが細すぎる |
| 交差部のすき間 | 縫い目が交わる箇所にテープのない部分がある | 角やT字の接合部でテープが重なっていない |
| しわと気泡 | テープにしわが寄り空気がたまっている | 送りのむら、曲線の縫い目を速く処理しすぎ |
| コーティングの膨れ | テープ周辺の生地に光沢や膨れがある | コーティングに対して熱風温度が高すぎる |
| 経時的なはく離 | 保管や使用の後にテープがはがれる | 接着不良、保管中の熱、コーティングの劣化 |
販売後に問題になるのははく離です。数か月後に表れるからです。対策は、工場での正しい接着と、テントを高温の場所に保管しないよう促すお手入れ説明です。
仕様書に書くこと
- テープ処理またはシーリングする縫い目を、図面またはパネル名で列挙します。
- テープの種類と幅、交差部を重ねることを明記します。
- シリコン生地を使う場合は、そのシーリング方法を記載します。
- 承認前に、サンプルでの設営試験と散水チェックを必須とします。
- 同じチェックを出荷前検品にも引き継ぎます。
縫い目を書き出すことが重要なのは、同じ生地のテント2張りでも、縫い目処理をどこまで行ったかによって雨の中での挙動が変わるからです。また、時間短縮のためにフライの棟だけをテープ処理するといった量産での目立たない変更も防げます。
曲線の縫い目には別途注意が必要です。アーチ型のドアパネルを持つドームや、丸い窓枠のキャビンテントでは、縫い目が曲がりながらテープ処理されるため、曲線の内側でテープにしわが寄りがちです。提携工場は、送りを遅くする、きつい曲線には細いテープを使う、曲線を短く重なり合う区間に分ける、といった方法で対応します。サンプル段階で曲線の縫い目をどう処理するかを尋ねると、テープ処理ラインの実力がよくわかります。発注前にどのサプライヤーにも尋ねてよい質問です。
サンプルと検品での縫い目チェック
縫い目のチェックは2つに分かれます。目視チェックでは、フライ内側のテープ処理済みの縫い目をすべて確認します。テープが中央にあるか、端が平らか、交差部が重なっているか、膨れがないか。散水チェックでは、テントを設営して縫い目、ファスナー、角に一定時間散水し、内側の滴りや湿りを確認します。試験室の試験ではありませんが、返品の原因となる不良を見つけられます。
出荷前検品では、取り決めたサンプリング計画で抜き取ったテントに両方のチェックを行います。通常はISO 2859-1またはANSI/ASQ Z1.4の通常検査水準IIで、重欠点はAQL 2.5、軽欠点は4.0を明示的な作業上の初期値とし、注文ごとに確定します。フライの縫い目でテープが欠けている、あるいは端が浮いている場合は、通常は重欠点に分類します。テント品質検品チェックリストと試験と検品をご覧ください。
商品ページとアフターサービスでの縫い目
商品ページでシームテープ処理を特長として挙げることはできますが、実際に処理した場合に限り、処理した縫い目についてだけです。「フライの縫い目はテープ処理済み、バスタブ型フロア」といった表現は正確ですが、テント全体が密封されているかのように示すのは正確ではありません。販売後は、小さなシームシーラントのチューブと、乾燥と保管を説明するお手入れカードがあれば、顧客はテントを返品せずに軽いしみ込みを自分で直せます。交換部品と補修キットについてはテントの補修キットと交換部品をご覧ください。
注文への組み込み
縫い目の処理範囲は、作業時間を左右する数少ない防水項目の一つであり、見積の後ではなく前に確定すべきです。サンプル製作は通常7-15日、量産は30-45日で、注文ごとに書面で確定します。最小ロットと納期をご覧ください。縫い目の一覧を依頼内容とあわせて見積フォームからお送りください。