
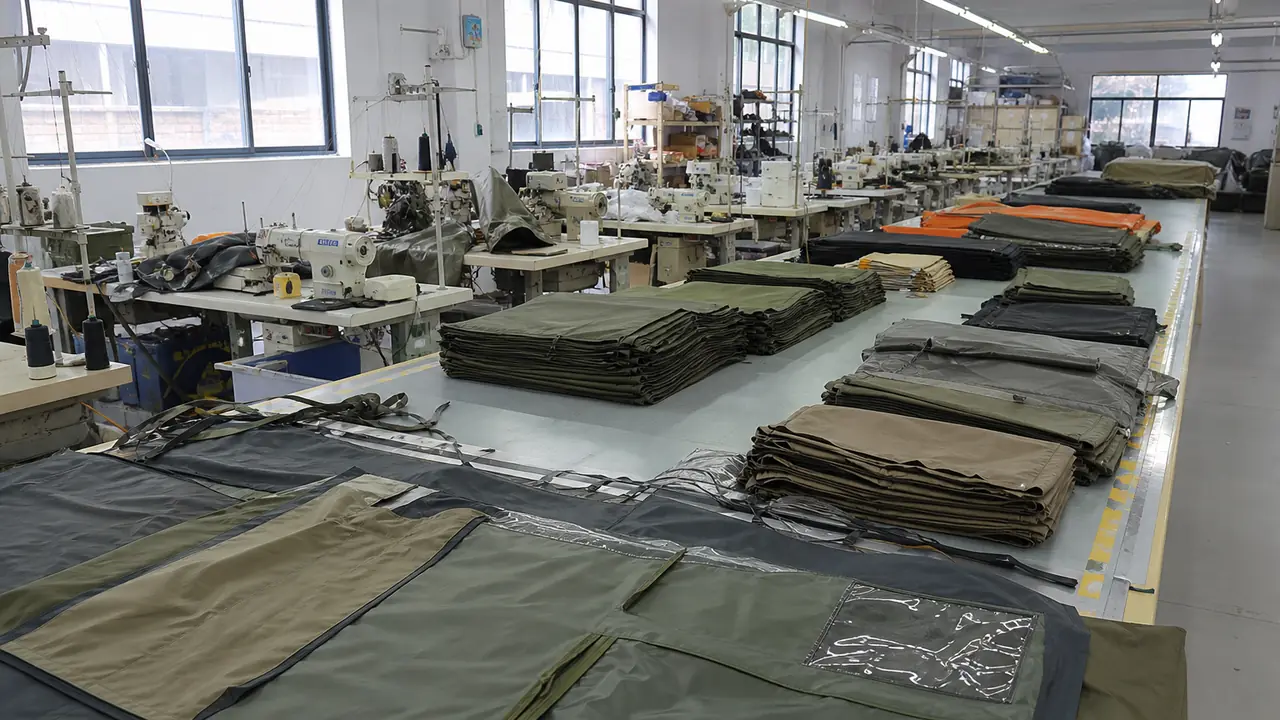
Une seule chaîne, de nombreux types de tentes
Une tente de randonnée, une tonnelle 10x10 ft et une tente cloche de 5 m semblent des produits très différents, mais leur fabrication suit le même ordre : le tissu est réceptionné et contrôlé, les panneaux sont coupés, cousus et scellés, les arceaux ou armatures sont coupés et assemblés, la tente finie est montée, et le tout est emballé avec ses documents. Ce qui change, ce sont les matériaux, les machines et les contrôles qui comptent le plus. Une commande de tonnelles met l'accent sur l'extrusion de l'armature et l'ajustement du toit ; une commande de tentes de camping sur les coutures et le thermocollage.
Pitchmere coordonne la production dans des usines partenaires vérifiées ; il n'exploite pas lui-même de ligne de production. Le bureau convient des points de contrôle avec l'usine partenaire avant le début de la coupe et consigne ce qui a été constaté à chacun d'eux dans le dossier de commande.
Les sept étapes
| Étape | Ce qui se passe | Ce que vérifie le bureau |
|---|---|---|
| 1 Contrôle du tissu | Les rouleaux de tissu de double toit, de chambre, de tapis de sol et de tonnelle sont réceptionnés et contrôlés | Denier, nombre de fils, enduction, coloris par rapport au nuancier approuvé, étiquettes de lot conformes au rapport d'essai |
| 2 Coupe | Les panneaux sont coupés au gabarit, au couteau ou au laser | Dimensions des panneaux par rapport au patron, sens du fil, alignement de l'impression sur les tonnelles imprimées |
| 3 Couture | Panneaux, moustiquaires, fermetures, sangles et points de haubanage sont cousus | Densité de points, marge de couture, renforts aux points de tension, type et taille des fermetures |
| 4 Thermocollage | Les coutures du double toit et du tapis de sol sont thermocollées avec un ruban | Largeur du ruban, couverture continue, contrôles d'arrachement et par aspersion d'eau sur des panneaux prélevés |
| 5 Coupe et assemblage des arceaux | Les arceaux ou tubes d'armature sont coupés, équipés de viroles, d'élastique et d'embouts, ou rivetés en ciseaux de tonnelle | Alliage et diamètre selon spécification, tolérance de longueur, épaisseur de paroi des pieds de tonnelle, qualité des raccords et rivets |
| 6 Essai de montage | Des tentes ou tonnelles finies issues de la production sont montées | Ajustement du double toit et de la chambre, tension, fermetures, fonctionnement de l'armature, nombre d'accessoires |
| 7 Emballage | Tente, arceaux, piquets et notice sont mis en housse puis en carton | Liste de colisage, étiquettes, marquages des cartons, dimensions et poids des cartons par rapport à la spécification d'emballage |
Contrôle du tissu et coupe
La plupart des problèmes ultérieurs commencent par le tissu. Un double toit coupé dans un autre lot d'enduction que celui testé peut présenter une colonne d'eau différente, et un écart de teinte entre rouleaux se traduit par des panneaux bicolores sur une tente montée. Le bureau demande à l'usine partenaire de conserver les étiquettes de lot sur chaque rouleau et les compare au rapport d'essai ISO 811 du dossier. La coupe est vérifiée par rapport au patron sur le premier paquet de chaque type de panneau ; sur les tonnelles imprimées, la position de l'impression sur le lambrequin et les parois est contrôlée avant la coupe de toute la série.
Couture et thermocollage
La couture détermine la résistance aux points qui supportent la charge : fourreaux d'arceaux, clips, points de haubanage, angles de porte et angles du toit des tonnelles. La fiche technique fixe la densité de points et les renforts à chaque point. Le thermocollage scelle ensuite les trous d'aiguille. Un tissu classé imperméable laisse tout de même passer l'eau par des coutures non thermocollées, thermocollées trop étroitement ou scellées à une mauvaise température : le bureau vérifie donc les réglages de la machine de thermocollage et effectue des contrôles par aspersion d'eau sur des panneaux prélevés. La page coutures et imperméabilité explique la méthode.
Arceaux, armatures et assemblage
Les arceaux de tentes de camping sont coupés dans des tubes en fibre de verre ou en aluminium, équipés de viroles et d'élastique, puis regroupés par longueur. Les armatures de tonnelles sont assemblées à partir de pieds et de ciseaux en aluminium hexagonal ou en acier, rivetés à chaque raccord. Le bureau vérifie l'alliage et le diamètre par rapport à la spécification, la tolérance de longueur sur un échantillon d'arceaux et, sur les tonnelles, l'épaisseur de paroi des pieds et le mouvement des ciseaux à l'ouverture et à la fermeture. Voir arceaux et armatures.
Essai de montage et emballage
L'essai de montage est le moment où les pièces deviennent un produit. Les tentes sont montées à partir de la production, et non de la salle d'échantillons, pour vérifier que le double toit s'ajuste à la chambre, que les arceaux correspondent aux fourreaux, que les fermetures coulissent sous tension et que chaque piquet, hauban et housse est présent. Les tonnelles sont ouvertes, le toit posé et les pieds verrouillés à chaque hauteur. L'emballage suit ensuite la spécification convenue : housse de transport, sacs à arceaux et à piquets, notice et étiquettes, carton et marquages d'expédition. La taille du carton compte, car les tentes voyagent au volume ; voir emballage et palettisation.
Délais
Les échantillons demandent généralement 7-15 jours, la production en série 30-45 jours et les fabrications sur mesure 45-60 jours, confirmés par écrit pour chaque commande. Le suivi de production alimente directement le plan de contrôle qualité. Pour réserver un créneau de production, envoyez votre fiche technique via le formulaire de devis.